
ทีมงานผลิตของคุณจะดึงคุณไปที่ม้านั่งตรวจสอบ โปรไฟล์บานเปิด 6063-T5 ใหม่มาถึงตามความยาวที่สั่ง แต่สองบานแสดงส่วนโค้งที่มองเห็นได้เมื่อวางราบ และหนึ่งในสามไม่ได้เรียงกันอย่างเรียบร้อยที่มุมตุ้มปี่ ซัพพลายเออร์การอัดขึ้นรูปยืนยันว่าแบทช์เป็นไปตามมาตรฐานความคลาดเคลื่อนของ Aluminium Association นั่นเป็นการเรียกร้องที่สมเหตุสมผลหรือไม่? คำตอบขึ้นอยู่กับตารางพิกัดความเผื่อที่ใช้ วิธีวัดโปรไฟล์ และรูปวาดของคุณใช้ค่ามาตรฐานหรือค่าความแม่นยำหรือไม่ ค่าความคลาดเคลื่อนมาตรฐานของ Aluminium Association กำหนดขีดจำกัดด้านมิติสำหรับโปรไฟล์ที่อัดขึ้นรูป แต่เป็นเกณฑ์พื้นฐานในทางปฏิบัติ ไม่ใช่คำมั่นสัญญาว่าทุกเมตรของระยะวิ่งจะเท่ากัน คู่มือนี้จะอธิบายว่าจริงๆ แล้วเกณฑ์ความคลาดเคลื่อนครอบคลุมถึงอะไรบ้าง และสิ่งที่คุณควรตรวจสอบก่อนสั่งซื้อการอัดขึ้นรูปครั้งต่อไป
ความคลาดเคลื่อนมาตรฐานของสมาคมอะลูมิเนียมกำหนดไว้ใน ANSI H35.2 ซึ่งเป็นมาตรฐานแห่งชาติของสหรัฐอเมริกาสำหรับความคลาดเคลื่อนมิติของผลิตภัณฑ์โรงงานอะลูมิเนียม ข้อมูลอ้างอิงที่สนับสนุนคือ Aluminium Standards and Data (ASD) ซึ่งจัดพิมพ์โดย Aluminium Association สำหรับลวด แท่ง แท่ง และโปรไฟล์ที่อัดขึ้นรูป ส่วนที่ 11 ของ ASD จะมีตารางพิกัดความเผื่อที่ผู้อัดรีดและผู้ซื้อเสนอราคาบ่อยที่สุด
ประโยคหนึ่งที่ด้านบนของตารางเหล่านี้สมควรได้รับความสนใจ: "ค่าความคลาดเคลื่อนมาตรฐานเหล่านี้ใช้ได้กับโปรไฟล์โดยเฉลี่ย บางโปรไฟล์อาจต้องใช้ค่าเผื่อที่กว้างกว่า และอาจมีความคลาดเคลื่อนที่ใกล้เคียงกว่าสำหรับโปรไฟล์อื่น ๆ" พูดง่ายๆ ก็คือ ความคลาดเคลื่อนมาตรฐานถือเป็นความคาดหวังที่สมเหตุสมผลสำหรับหน้าตัดทั่วไปที่ผลิตโดยใช้เครื่องมือที่ได้รับการดูแลเป็นอย่างดี รูปร่างที่ผิดปกติ ผนังบาง ส่วนกลวงลึก หรือความยาวมากสามารถดันโปรไฟล์ออกไปนอกแถบมาตรฐานได้ มักจะมีความคลาดเคลื่อนเข้มงวดมากขึ้น แต่ควรตกลงกับเครื่องอัดรีดก่อนที่จะตัดเครื่องมือ
โลหะผสมและอารมณ์ก็มีบทบาทเช่นกัน 6063-T5 เป็นโลหะผสมอัดขึ้นรูปที่ใช้กันอย่างแพร่หลาย เพราะมันไหลได้ดีในแม่พิมพ์และคงขนาดไว้หลังจากการทำความเย็นและการเสื่อมสภาพ หากคุณไม่คุ้นเคยกับโลหะผสมนี้มากนัก คำแนะนำนี้ คุณสมบัติการอัดขึ้นรูปอลูมิเนียม 6063-T5 อธิบายการใช้งานทั่วไปและขีดจำกัดการออกแบบ
ตารางด้านล่างปรากฏขึ้นครั้งแล้วครั้งเล่าในรายงานการตรวจสอบการอัดขึ้นรูป การรู้จักพวกเขาด้วยตัวเลขทำให้การเสนอราคาและรับง่ายขึ้นมาก:
| ตาราง | ควบคุมมิติแล้ว | วิธีการตรวจสอบทั่วไป |
|---|---|---|
| ตาราง 11.2 | ขนาดหน้าตัด: ขนาดโลหะและพื้นที่ ความหนาของผนัง | เวอร์เนียร์คาลิเปอร์หรือไมโครมิเตอร์ที่หน้าตัดที่กำหนด |
| ตาราง 11.5 | ตัดความยาว | เทปเหล็กวัดที่อุณหภูมิอ้างอิง |
| ตาราง 11.6 | ความตรง | ความสูงของส่วนโค้งเหนือความยาวอ้างอิงที่ระบุ |
| ตาราง 11.7 | บิด | ส่วนเบี่ยงเบนเชิงมุมระหว่างปลายทั้งสองของโปรไฟล์ |
| ตารางs 11.8 and 11.9 | ความเรียบของโปรไฟล์ที่เป็นของแข็งและกลวง | ช่องว่างเกจฟีลเลอร์ระหว่างโปรไฟล์และแผ่นพื้นผิว |
| ตาราง 11.10 | ความหยาบผิว | เปรียบเทียบกับมาตรฐานความหยาบหรือโปรไฟล์ |
| ตาราง 11.11 | รูปร่างของพื้นผิวโค้ง | เทมเพลตหรือตัวเปรียบเทียบเชิงแสง |
| ตาราง 11.12 | ความเหลี่ยมของปลายตัด | จัตุรัสวิศวกรและเกจวัดความรู้สึก |
| ตาราง 11.13 | รัศมีมุมและเนื้อ | เกจวัดรัศมี |
| ตาราง 11.14 | เชิงมุม | เกจวัดมุมหรือไม้โปรแทรกเตอร์ |
"ขนาดโปรไฟล์" เป็นพหูพจน์ด้วยเหตุผล ความคลาดเคลื่อนจะใช้แยกกันในแต่ละมิติของส่วนที่ซับซ้อน ดังนั้นโปรไฟล์จึงสามารถอยู่ในความคลาดเคลื่อนของความกว้างโดยรวม แต่ความคลาดเคลื่อนภายนอกต่อความลึกของร่อง เมื่อชิ้นส่วนติดขัดในฟิกซ์เจอร์การประกอบของคุณ คำถามแรกมักจะเกิดขึ้นเสมอ: มิติใดที่เบี่ยงเบนไปจริงๆ
ผนังม่านและกรอบวงกบด้านบนทอดยาวเป็นช่วงยาว โดยที่แม้แต่คันธนูเล็กๆ ก็มองเห็นได้ในส่วนหน้าอาคารที่สร้างเสร็จแล้ว การบิดก็เป็นปัญหาไม่แพ้กัน: ลูกปืนที่บิดเบี้ยวทำให้ปะเก็นติดยากและทำให้ชุดกระจกโหลดไม่สม่ำเสมอ สำหรับประตูและหน้าต่าง มุมเชิงมุมที่ตุ้มปี่คือมิติที่แยกมุมที่สะอาดออกจากช่องว่างที่น้ำยาซีลต้องซ่อนไว้ เมื่อคุณสั่งซื้อส่วนผนังม่าน ให้ยอมรับค่าตาราง 11.2 สำหรับหน้าตัดและความตรงของตาราง 11.6 เหนือความยาวอ้างอิงที่แน่นอน
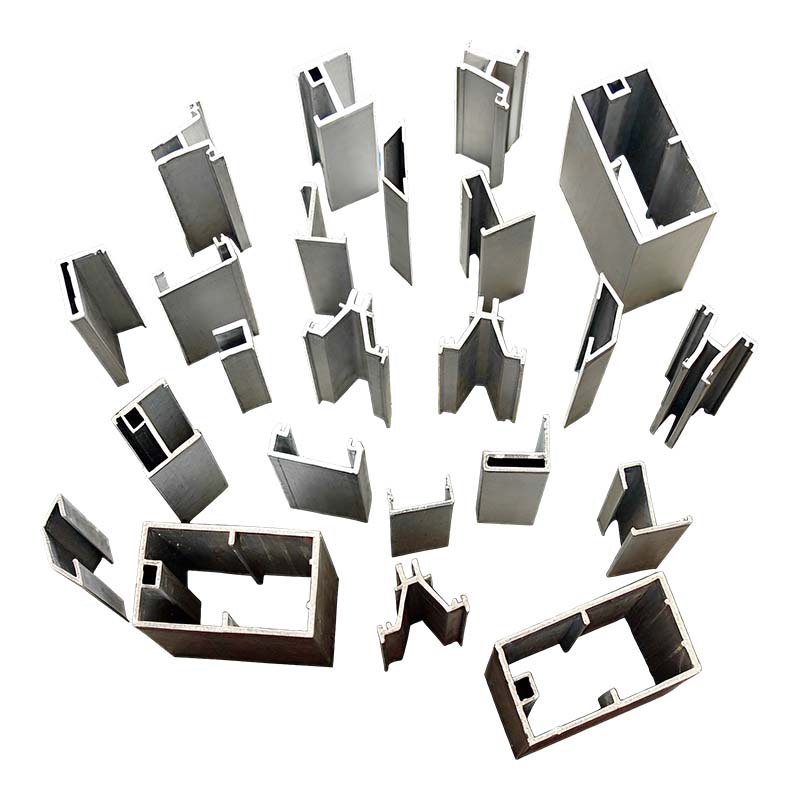 โปรไฟล์ผนังม่านอลูมิเนียมสำหรับระบบซุ้ม โปรไฟล์เหล่านี้เหมาะกับบานผนังม่าน วงกบท้าย และส่วนประตู/หน้าต่าง มิติที่สม่ำเสมอและความตรงเหนือความยาวที่กำหนดช่วยหลีกเลี่ยงส่วนโค้งที่มองเห็นได้และส่วนที่บิดเบี้ยวในส่วนหน้าอาคารที่เสร็จแล้ว ดูผลิตภัณฑ์ →
กรอบแผงโซลาร์เซลล์ดูเรียบง่าย แต่โปรไฟล์ของเฟรมต้องทำให้แผงเคลือบเรียบและข้อต่อมุมเป็นสี่เหลี่ยมจัตุรัส ตาราง 11.8 ขีดจำกัดความเรียบ และขนาดพื้นที่ตาราง 11.2 ควบคุมการวางกรอบรอบๆ แผง หากโปรไฟล์บิด แผงจะโค้งงอ ถ้าขนาดร่องลอยไป แสดงว่าลามิเนตแน่นหรือหลวมเกินไป ความสม่ำเสมอของเฟรมที่เหมือนกันหลายพันเฟรมมีความสำคัญมากกว่าการไล่ตามความแม่นยำในทุกมิติ ซึ่งเป็นเหตุผลว่าทำไมการตรวจสอบที่เข้ามาและการตรวจสอบระหว่างดำเนินการจึงเป็นส่วนหนึ่งของกิจวัตรปกติ
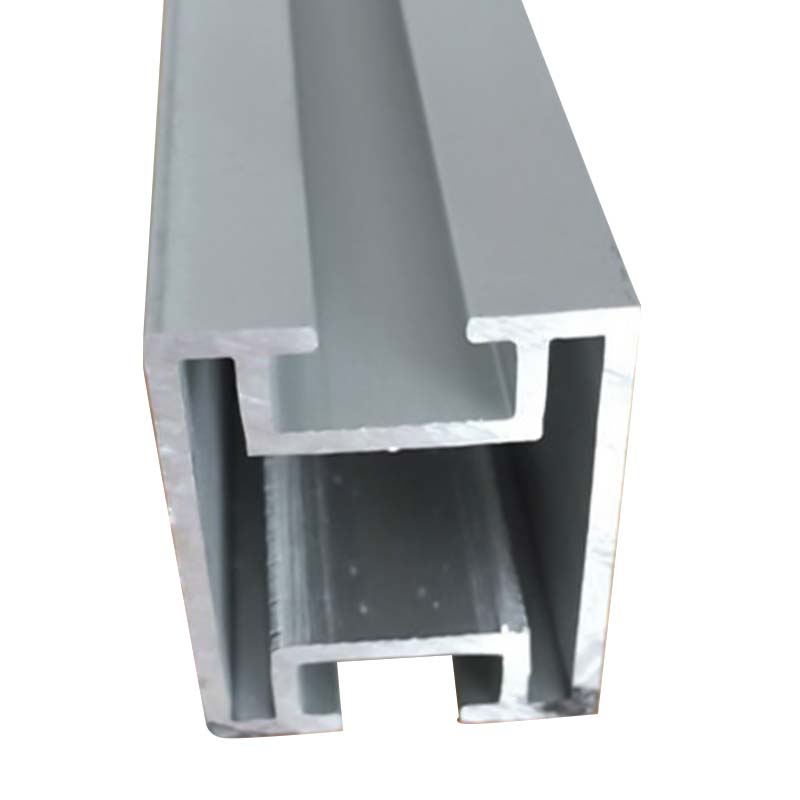 กรอบแผงโซลาร์เซลล์อลูมิเนียมสำหรับโมดูลไฟฟ้าโซลาร์เซลล์ เฟรมเหล่านี้มีความแข็งแรงน้ำหนักเบาและทนต่อการกัดกร่อนสำหรับการใช้งานกลางแจ้งในระยะยาว ความแม่นยำของขนาดที่แน่นหนารองรับลามิเนตแบบเรียบและมุมสี่เหลี่ยม โดยคงไว้ซึ่งการประกอบที่สม่ำเสมอบนแผงหลายพันแผง ดูผลิตภัณฑ์ →
โครงสร้างทางอุตสาหกรรม โดยเฉพาะกล่องกันกระแทก ถาดแบตเตอรี่ และโครงมอเตอร์ ถือเป็นโลกที่แตกต่างจากการตกแต่งภายนอก กล่องกันกระแทกได้รับการออกแบบให้โค้งงอในลักษณะที่ควบคุมได้ในระหว่างการกระแทก และลักษณะการทำงานนั้นขึ้นอยู่กับความหนาของผนังและรูปทรงหน้าตัด หากผนังหลุดออกไปนอกขอบเขตที่ตกลงกัน รูปแบบการเปลี่ยนรูปจะเปลี่ยนไป สำหรับชิ้นส่วนยานยนต์ที่ได้รับการจัดอันดับความปลอดภัย ผู้ซื้อมักจะระบุแถบที่แคบกว่าในขนาดที่สำคัญ และขอให้เครื่องอัดรีดทราบข้อมูลการควบคุมกระบวนการ แทนที่จะยอมรับค่าตารางมาตรฐานเพียงอย่างเดียว การออกแบบและตรวจสอบชิ้นส่วนเหล่านี้ในทางปฏิบัติมีอยู่ในคำแนะนำของเรา โปรไฟล์อลูมิเนียมกล่องชน .
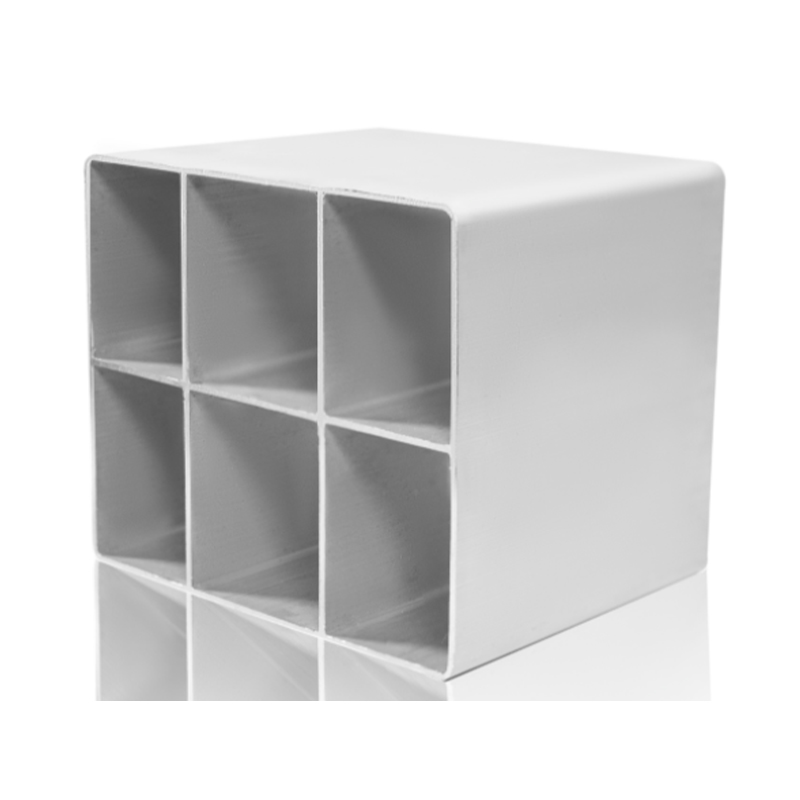 โปรไฟล์อลูมิเนียมกล่องชนยานยนต์สำหรับการดูดซับพลังงาน ออกแบบมาเพื่อควบคุมการเสียรูประหว่างการกระแทก โปรไฟล์เหล่านี้อาศัยความหนาของผนังที่แม่นยำและรูปทรงหน้าตัดที่แม่นยำ ช่วยสนับสนุนความปลอดภัยของยานพาหนะในขณะที่ให้คุณสมบัติการดูดซับพลังงานน้ำหนักเบา ดูผลิตภัณฑ์ →
ค่าความคลาดเคลื่อนจะมีความหมายก็ต่อเมื่อวิธีการวัดสามารถทำซ้ำได้ ตารางสมาคมอะลูมิเนียมถือว่าโปรไฟล์ถูกวัดที่อุณหภูมิ 20°C ไม่มีการยึดจับและวางอยู่บนพื้นผิวอ้างอิง อะลูมิเนียมจะขยายตัวประมาณ 23 ไมโครเมตรต่อเมตรต่อเคลวิน ดังนั้นโปรไฟล์ยาวที่วัดบนพื้นโรงงานที่มีอากาศร้อนในฤดูร้อนจึงอาจปรากฏยาวขึ้นเพียงเศษเสี้ยวมิลลิเมตรด้วยเหตุผลที่ไม่เกี่ยวข้องกับกระบวนการอัดขึ้นรูป
โดยปกติความตรงจะรายงานเป็นความสูงสูงสุดของช่องว่างระหว่างโปรไฟล์และพื้นผิวอ้างอิงตรงตลอดช่วงที่ระบุ การบิดวัดโดยการหนีบปลายด้านหนึ่งของโปรไฟล์และอ่านค่าการหมุนเชิงมุมที่ปลายอีกด้านหนึ่ง ความเรียบจะถูกตรวจสอบด้วยฟีลเลอร์เกจระหว่างพื้นผิวเรียบของโปรไฟล์กับแผ่นอ้างอิง แต่ละรายการในตารางจะมีเงื่อนไขการวัดและช่วงที่ใช้ค่า (หากเกี่ยวข้อง)
ข้อควรระวังในทางปฏิบัติสองประการ ขั้นแรก อย่าหนีบหรือบังคับโปรไฟล์ให้แบนก่อนที่จะวัดความตรง ไม่เช่นนั้นคุณจะวัดฟิกซ์เจอร์ของคุณมากกว่าการอัดขึ้นรูป ประการที่สอง หากโปรไฟล์จะชุบอโนไดซ์หรือเคลือบด้วยผง โปรดจำไว้ว่าการเคลือบจะเพิ่มความหนาและสามารถลดขนาดพื้นที่ที่คับแคบหลังจากการตกแต่งเสร็จสิ้น ความคลาดเคลื่อนมาตรฐานใช้กับผลิตภัณฑ์ของโรงงาน ดังนั้นควรตัดสินใจล่วงหน้าว่าคุณจะตรวจสอบสภาพขณะอัดรีดหรือสภาพที่เสร็จแล้ว
เวลาที่ถูกที่สุดในการแก้ปัญหาความทนทานคือก่อนที่แม่พิมพ์จะถูกตัดและเริ่มการผลิต ถามคำถามเหล่านี้เมื่อคุณขอใบเสนอราคา:
ที่สถานประกอบการของเรา เราถือว่าคำถามเหล่านี้เป็นจุดเริ่มต้นของการสนทนา ไม่ใช่พิธีการ ไม่ว่าคุณจะซื้อส่วนงานสถาปัตยกรรม โครงไฟฟ้าโซลาร์เซลล์ หรือชิ้นส่วนรถยนต์ เป้าหมายคือการตกลงเรื่องตัวเลขเดียวกันก่อนเริ่มการผลิต และตรวจสอบด้วยวิธีเดียวกันหลังการส่งมอบ ในฐานะผู้ผลิตที่ครอบคลุมทั้งสามกลุ่มผลิตภัณฑ์ เราจะเห็นทุกวันว่าข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้ที่กำหนดไว้อย่างชัดเจนช่วยปกป้องทั้งผู้ซื้อและเครื่องอัดรีดอย่างไร
ความคลาดเคลื่อนมาตรฐานของ Aluminium Association มีอยู่เพื่อให้ผู้ซื้อและผู้อัดรีดพูดภาษามิติเดียวกัน ใช้สิ่งเหล่านี้เป็นข้อมูลพื้นฐาน ระบุขนาดบางส่วนที่สำคัญสำหรับผลิตภัณฑ์ของคุณ และตกลงเกี่ยวกับวิธีการวัดผลกับซัพพลายเออร์ของคุณ โปรไฟล์ที่ตรงตามมาตรฐานบนกระดาษ แต่กระดาษติดในฟิกซ์เจอร์ของคุณอาจถูกระบุโดยผิดโต๊ะ ไม่จำเป็นต้องทำผิดเสมอไป ถามคำถามที่ถูกต้อง ตรวจสอบตารางที่ถูกต้อง และพิกัดความเผื่อกลายเป็นหนึ่งในส่วนที่ง่ายกว่าในการจัดการโครงการการอัดขึ้นรูป
 +86-19156366875
 เลขที่ 1016 ถนนเป่าเฉิง เขตพัฒนาเศรษฐกิจและเทคโนโลยี เมืองซวนเฉิง มณฑลอันฮุย ประเทศจีน
ลิขสิทธิ์ © Anhui Huilong Group Huilv New Material Technology Co., Ltd. สงวนลิขสิทธิ์
ผู้ผลิตโปรไฟล์อลูมิเนียม


